Оглавление
- Шпаргалка сварщика: дефекты шва, причины и способы устранения
- Какие бывают дефекты сварных швов: классификация по ГОСТ
- Поры в сварном шве: причины появления и устранение
- Шлаковые включения: почему шлак остается внутри металла
- Непровар и несплавление: в чем разница и как их избежать
- Подрезы, прожоги, наплывы и неправильная форма шва
- Трещины сварного шва: причины, виды и опасность
- Особенности дефектов при разных способах сварки
- Как сварочный ток, напряжение и скорость влияют на дефекты
- Как проверить сварной шов и определить допустимость дефекта
- Как правильно исправлять дефекты сварного шва
- Как предупредить дефекты сварки: памятка перед работой
- Частые вопросы о дефектах сварных швов
- Главное о причинах дефектов сварных швов
Дефекты сварных швов — нарушения сплошности, формы или размеров соединения. Самые распространенные — поры, трещины, непровары, несплавления, подрезы, прожоги, шлаковые включения и наплывы. Причины — ошибки сборки, неправильно подобранный режим, загрязнения и нарушение газовой защиты.
Ровный и красивый шов не всегда означает качественное соединение: под его поверхностью могут скрываться полости и несплавления. При этом не всякое отклонение требует ремонта. Допустимость определяется технической документацией и результатами контроля.
Разберем признаки и причины дефектов, способы предупреждения и ремонта, а также требования российских стандартов. Рассмотрены ручная дуговая сварка покрытыми электродами, полуавтоматическая сварка в защитном газе и аргонодуговая сварка.
Шпаргалка сварщика: дефекты шва, причины и способы устранения
Таблица помогает начать диагностику, но не заменяет контроль внутренней сплошности и критерии приемки изделия.
| Дефект | Как выглядит | Основные причины | Что проверить |
|---|
| Поры |
Отверстия, скрытые полости |
Влага, грязь, плохая газовая защита |
Чистоту, электроды, газовую магистраль |
| Шлаковые включения |
Неметаллические участки внутри шва |
Неудаленный шлак, неверная форма валика |
Очистку каждого прохода, угол электрода |
| Непровар |
Недостаточное проплавление, часто в корне |
Узкий зазор, большое притупление, неверный режим |
Подготовку кромок, корневой проход |
| Несплавление |
Нет соединения с кромкой или другим валиком |
Неправильное направление дуги, загрязнения |
Положение горелки, скорость, чистоту |
| Подрез |
Канавка у края шва |
Избыточный ток, длинная дуга, скорость |
Режим и технику сварки |
| Прожог |
Сквозное отверстие |
Перегрев, большой зазор, тонкий металл |
Ток, скорость, сборку, подкладку |
| Наплыв |
Натекший металл без сплавления |
Неверные угол, скорость, режим |
Формирование ванны, положение дуги |
| Трещины |
Продольные или поперечные линии |
Водород, усадка, напряжения, структура |
Марку стали, подогрев, расходные материалы |
| Чрезмерное усиление |
Избыточно высокий валик |
Много присадки, малая скорость |
Подачу и размеры прохода |
| Незаваренный кратер |
Углубление в конце шва |
Резкий обрыв дуги |
Заполнение кратера |
| Брызги |
Капли металла рядом со швом |
Нестабильная дуга |
Полярность, ток, напряжение, подачу проволоки |
| Окисление |
Пленка, потемнение, цвета побежалости |
Недостаточная защита металла |
Газ, защиту корня, чистоту |
Если дефект появляется в начале или конце шва, проверяют технику возбуждения и завершения дуги. Если нарушение повторяется по всей длине — режим, материалы и сборку. Одна ошибка может вызвать несколько дефектов: высокая скорость способствует подрезам и несплавлению.
Предупредить новый дефект и исправить существующий — разные задачи. Настройка тока не устраняет уже образовавшуюся внутреннюю полость. Недопустимый дефект исправляют по согласованной технологии.
Какие бывают дефекты сварных швов: классификация по ГОСТ
ГОСТ Р ИСО 6520-1-2012 классифицирует дефекты геометрии и сплошности при сварке плавлением, но не устанавливает универсальных пределов допустимости. Металлургические изменения структуры металла стандарт не рассматривает.
| Группа дефектов | Примеры | Основная опасность |
|---|
| Трещины |
Продольные, поперечные, кратерные |
Развитие разрушения |
| Полости |
Поры, скопления пор, усадочные полости |
Уменьшение сечения, потеря герметичности |
| Твердые включения |
Шлак, оксиды, металлические частицы |
Неоднородность металла |
| Несплавления и непровары |
По кромке, между проходами, в корне |
Отсутствие требуемого соединения |
| Отклонения формы и размеров |
Подрез, наплыв, прожог, смещение, чрезмерное усиление |
Концентрация напряжений |
| Прочие |
Брызги, случайные зажигания дуги |
Повреждение поверхности |
В стандарте используются коды: 100 — трещина, 2011 — газовая пора, 301 — шлаковое включение, 401 — несплавление, 402 — непровар, 501 — подрез. У отдельных разновидностей есть собственные уточняющие обозначения.
Дефекты бывают наружными, внутренними и выходящими на поверхность. Лицо шва — наружная сторона выполнения сварки, корень — наиболее удаленная от нее часть, граница сплавления отделяет металл шва от основного. В зоне термического влияния (ЗТВ) металл не плавился, но его структура могла измениться. Трещины возможны и в шве, и в ЗТВ.
Важно различать производственные дефекты и эксплуатационные повреждения. Например, усталостная трещина может появиться после длительной работы конструкции под переменными нагрузками. При этом исходный подрез способен ускорить ее развитие.
Как подготовка кромок влияет на дефекты
Угол разделки, притупление, корневой зазор, смещение кромок и прихватки влияют на проплавление. Малый зазор и большое притупление затрудняют сварку корня; чрезмерный зазор повышает вероятность прожога; смещение кромок ухудшает геометрию и нагружение узла.
Типовые размеры соединений при ручной дуговой сварке рассматривает ГОСТ 5264-80, при сварке в защитном газе — ГОСТ 14771-76. Для ряда трубопроводов и специальных конструкций действуют отдельные требования.
Если корень не проплавляется из-за неверного зазора или притупления, простое увеличение тока может привести к прожогу. Сначала проверяют сборку, затем корректируют режим.
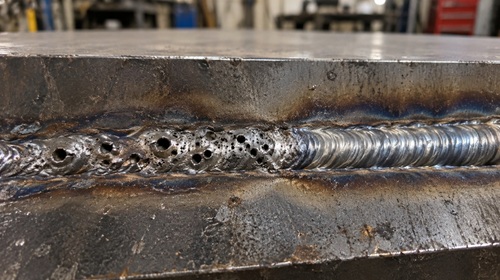
Газовая пористость сварного шва: открытые поры на поверхности металла, возникающие при нарушении условий формирования сварочной ванны.
Поры в сварном шве: причины появления и устранение
Пористость появляется, когда газ не успевает выйти из расплавленного металла до затвердевания сварочной ванны. Поры бывают одиночными, сгруппированными и вытянутыми. Часть полостей скрыта; наружная зачистка не подтверждает их отсутствие.
Почему шов пористый при сварке электродом или полуавтоматом
При ручной дуговой сварке проверьте влажность покрытия электрода, чистоту кромок, длину дуги и режим. Электроды разных марок требуют разных условий хранения и подготовки; одинаковую температуру прокалки назначать нельзя.
При полуавтоматической сварке причиной становятся утечки защитного газа, сквозняк, загрязненное сопло, неправильное расстояние или угол горелки. Чрезмерный расход газа тоже может вызывать поры: турбулентность способствует захвату окружающего воздуха.
Дополнительные источники газов — масло, смазка, краска, влага и загрязненные поверхностные покрытия. Они могут выделять газообразные вещества при нагревании.
Для алюминия особенно важен водород из влаги и загрязнений на металле и присадке. Оксидная пленка требует предусмотренной технологией очистки.
Пример диагностики: если пористость появилась после замены баллона, сначала проверьте газ, герметичность соединений и условия защиты. Не следует сразу повышать сварочный ток.
Как убрать пористость и предотвратить повторение
- Удалите масло, влагу, ржавчину и несовместимые покрытия с кромок.
- Проверьте состояние и подготовку электродов согласно инструкции изготовителя.
- Проверьте шланги, сопло, герметичность, состав и расход газа, наличие сквозняков.
- Сверьте ток, напряжение, скорость и положение горелки с технологией.
- При недопустимой пористости определите границы дефекта, удалите поврежденный металл, выполните ремонт и контроль.
Не наплавляйте новый слой прямо поверх дефектного металла: это не гарантирует восстановления сплошности. При повторении пор на разных деталях проверяйте весь процесс, включая оборудование, расходные материалы и состояние заготовок.
Шлаковые включения: почему шлак остается внутри металла
Шлаковые включения — частицы неметаллического материала, запертые в затвердевшем шве. Они характерны для многопроходной сварки покрытыми электродами и процессов с флюсом. Шлак задерживается у стенок разделки, между выпуклыми валиками и в узких канавках. Следующий слой закрывает включение, хотя снаружи соединение может выглядеть ровным.
Причины — недостаточная межслойная очистка, тесная разделка, неправильное положение электрода и форма предыдущих проходов. Отделение шлака зависит от покрытия, марки электрода и режима.
Пример: между валиком и боковой стенкой осталась узкая канавка. Щетка не удаляет из нее шлак полностью, новый проход перекрывает остатки. Перед продолжением сварки необходимо очистить участок и при необходимости скорректировать профиль валика.
Чтобы избежать включений, очищайте и осматривайте каждый слой, обеспечивайте доступ к стенкам, не перекрывайте шлаковые остатки. В труднодоступных местах может потребоваться механическая обработка предыдущего валика.
Если включения внутри готового соединения превышают допустимые пределы, дефектный металл удаляют до здорового участка, заваривают и контролируют по установленной документации.
Непровар и несплавление: в чем разница и как их избежать
- Непровар означает недостаточную глубину проплавления относительно требований.
- Несплавление — отсутствие соединения наплавленного металла с кромкой или предыдущим валиком. Обе проблемы могут оставаться внутри визуально ровного шва.
При этом частичное проплавление само по себе не является дефектом, если оно предусмотрено проектом. Значение имеет соответствие фактического сварного соединения чертежу и техническим требованиям.
Почему возникает непровар корня шва
Причины: малый корневой зазор, чрезмерное притупление, недостаточный доступ дуги, неподходящий диаметр электрода, неправильно выбранный режим или высокая скорость. Жидкий металл может перекрыть зазор, не обеспечив требуемого проплавления.
Повышение тока иногда помогает, но при неправильной сборке вызывает прожог. Сначала сверяют геометрию разделки, положение детали, прихватки и параметры корневого прохода.
При двусторонней сварке может применяться выборка корня с обратной стороны. Качество проплавления подтверждают предусмотренным контролем, а не только внешним осмотром.
Почему возникает несплавление по кромкам и между проходами
Если дуга направлена преимущественно в центр ванны, металл может натекать на стенку без ее расплавления. Риск увеличивают высокая скорость, окалина, загрязнения, выпуклые предыдущие валики и узкая разделка.
Профилактика — очистка проходов, обеспечение доступа дуги к соединяемым поверхностям, правильный угол электрода и скорость перемещения.
Ошибка при ремонте: внутреннее несплавление не исчезает после наружной шлифовки или наплавки дополнительного валика. Недопустимый участок удаляют и восстанавливают по ремонтной технологии.
Подрезы, прожоги, наплывы и неправильная форма шва
Отклонения формы связаны с током, напряжением, скоростью, подачей присадки и геометрией соединения. Для стыкового шва измеряют параметры усиления и корня, для углового — катеты и расчетную толщину. При измерениях применяют подходящий инструмент, включая сварочные шаблоны.
Подрезы по краям шва
Подрез — канавка в основном металле вдоль границы шва. Она уменьшает местное сечение и концентрирует напряжения, особенно при переменных нагрузках. Причины: повышенный ток, длинная дуга, высокая скорость или неверный угол электрода.
Для профилактики согласуют параметры и положение дуги. При необходимости корректируют скорость и технику формирования краев сварочной ванны.
Ремонт назначают по размерам подреза и критериям приемки. Не всякое небольшое углубление автоматически означает недопустимый дефект.
Прожоги при сварке тонкого металла
Прожог — сквозное отверстие из-за разрушения участка сварочной ванны. Типичен для тонких листов и корневых проходов с большим зазором. Причины — избыточное тепловложение, задержка дуги и неправильная сборка.
Проверяют сборку и режим. При необходимости технология может предусматривать применение подкладки, специальных режимов переноса металла или выполнение коротких проходов.
Перед ремонтом прожога подготавливают поврежденные края. После восстановления проверяют геометрию и сплошность соединения.
Наплывы, чрезмерное усиление и другие нарушения геометрии
Наплыв — затекание расплава на соседнюю поверхность без полноценного сплавления. Чрезмерное усиление — валик выше установленного предела. Избыток наплавленного металла не означает более прочное соединение.
Причинами бывают неверные скорость, угол горелки и количество присадки.
Другие нарушения — незаполненная разделка, вогнутость корня, избыточное проплавление, смещение кромок и асимметрия углового шва. Их допустимость оценивают с учетом типа соединения и требований чертежа.
Незаваренный кратер на окончании прохода может стать зоной зарождения трещины. Предупреждают его правильным завершением дуги или предусмотренной оборудованием функцией заполнения кратера.
Трещины сварного шва: причины, виды и опасность
Трещины относятся к наиболее опасным нарушениям: острые вершины концентрируют напряжения, а повреждение может увеличиваться под нагрузкой.
По направлению они бывают продольными и поперечными, по условиям возникновения — горячими и холодными. Трещины появляются в металле шва, на границе сплавления и в зоне термического влияния.
Перед ремонтом устанавливают полные границы повреждения, поскольку видимая длина трещины не всегда соответствует фактической.
Горячие трещины: почему металл растрескивается при затвердевании
Горячие трещины возникают при затвердевании или высокотемпературном охлаждении металла. Риск зависит от химического состава, особенностей кристаллизации, усадки, формы валика и жесткости закрепления деталей.
Для некоторых сталей имеют значение повышенные содержания серы и фосфора. Неблагоприятное соотношение глубины проплавления и ширины шва также может повышать склонность к растрескиванию.
Характерные примеры — центральная продольная трещина и кратерная трещина в конце прохода.
Профилактика: совместимые сварочные материалы, контроль формы проплавления, правильная последовательность проходов и заполнение кратера. При обнаружении трещины перед ремонтом необходимо установить ее границы и причину.
Холодные трещины: водород, структура металла и охлаждение
Холодные трещины появляются после затвердевания, иногда с задержкой. Для водородного растрескивания характерно сочетание диффузионного водорода, восприимчивой структуры металла и растягивающих напряжений.
Водород поступает из влаги в электродах и флюсе, загрязнений и влажных кромок. Быстрое охлаждение некоторых сталей может приводить к образованию твердых структур в зоне термического влияния.
Углеродный эквивалент помогает предварительно оценить свариваемость, но сам по себе не определяет необходимую температуру подогрева. Учитываются марка стали, толщина, жесткость узла, тепловложение и сварочные материалы.
Для снижения риска используют предусмотренные технологией подогрев, контроль межслойной температуры, материалы с низким содержанием диффузионного водорода и установленный порядок охлаждения.
Отсутствие трещин сразу после сварки не гарантирует их отсутствия позже. Для материалов, склонных к задержанному растрескиванию, контроль назначают после установленной выдержки.
Пример: после охлаждения высокопрочной стали появилась трещина. До ремонта проверяют марку материала, состояние электродов, водород, температурный режим и условия закрепления. Повторная сварка без устранения причины может привести к новому повреждению.
Особенности дефектов при разных способах сварки
При одинаковом внешнем признаке порядок диагностики зависит от процесса сварки.
| Способ сварки | Типичные нарушения | Что проверить |
|---|
| Ручная дуговая покрытыми электродами |
Шлак, поры, непровар, подрез |
Электроды, ток, дугу, очистку |
| Полуавтоматическая в защитном газе |
Пористость, брызги, несплавление, прожог |
Газ, проволоку, ток, напряжение, полярность |
| Аргонодуговая неплавящимся электродом |
Поры, окисление, вольфрамовые включения |
Чистоту, вольфрам, газовую защиту |
| Автоматическая под флюсом |
Шлак, трещины, отклонения формы |
Флюс, подачу проволоки, режим |
Ручная дуговая сварка покрытыми электродами
Контролируют длину дуги, полярность, положение электрода, чистоту каждого слоя и условия хранения расходных материалов.
Влага повышает риск пор и водородного растрескивания. Режим сушки и подготовки выбирают по марке электрода и инструкции изготовителя.
Особенно внимательно очищают предыдущий валик при многопроходной сварке. Остатки шлака в углублениях могут попасть внутрь следующего слоя.
Полуавтоматическая сварка: почему появляются поры и брызги
Нестабильный процесс может быть связан с несогласованными током, напряжением и подачей проволоки.
Проверьте контактный наконечник, ролики подающего механизма, направляющий канал, вылет проволоки и полярность. Изношенные элементы могут ухудшать стабильность подачи и дуги.
При пористости отдельно обследуют газовую магистраль, сопло, сквозняки и чистоту поверхности. Повышение расхода газа без проверки этих факторов не всегда улучшает качество.
Аргонодуговая сварка и особенности алюминия
Загрязнение вольфрамового электрода ухудшает стабильность дуги. Попадание вольфрама в сварочную ванну приводит к образованию металлических включений.
Для алюминия особенно важны оксидная пленка, влага и водородная пористость. Очистку и защиту поверхности выполняют с учетом конкретного сплава и технологии.
Для коррозионно-стойких сталей существенна защита нагретой поверхности, иногда и обратной стороны корня. Цвета побежалости и степень окисления оценивают с учетом материала, назначения изделия и требований к коррозионной стойкости.
Как сварочный ток, напряжение и скорость влияют на дефекты
Режимы нельзя оценивать по одному параметру. Недостаточный ток в определенных условиях повышает риск непровара, избыточный может вызвать прожог или подрез.
Напряжение влияет на характеристики дуги, а при полуавтоматической сварке должно согласовываться со скоростью подачи проволоки.
При большой скорости перемещения металл может не успевать достаточно проплавиться. При слишком малой возрастают тепловложение, размеры сварочной ванны и риск деформаций.
Тепловложение характеризует энергию, поступающую в соединение, и зависит от тока, напряжения, скорости перемещения и особенностей процесса сварки. Оно влияет на глубину проплавления, охлаждение и свойства металла.
Почему нельзя устранять любой дефект повышением тока? При малом корневом зазоре сначала исправляют сборку, иначе можно получить прожог без устранения непровара. При многопроходной сварке дополнительно контролируют межслойную температуру.
Универсальных значений тока, напряжения, расхода защитного газа и температуры подогрева для всех металлов нет. Режим выбирают по материалу, толщине, пространственному положению и технологической документации.
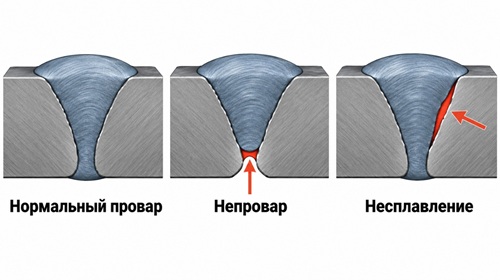
Сравнение качественного сварного соединения, непровара корня и несплавления по кромке: расположение дефекта определяет особенности его выявления и исправления
Как проверить сварной шов и определить допустимость дефекта
После очистки осматривают шов, включая его начало, окончание и переходы к основному металлу. Измеряют размеры по чертежу, оценивают форму поверхности и доступные участки корня.
Для выявления внутренних нарушений применяют подходящие методы неразрушающего контроля.
Какие методы контроля выявляют дефекты сварки
| Метод | Что выявляет | Ограничения |
|---|
| Визуальный и измерительный (ВИК) |
Доступные наружные дефекты, размеры |
Не обнаруживает скрытые нарушения |
| Капиллярный |
Дефекты, открытые на поверхность |
Не выявляет закрытые внутренние дефекты |
| Магнитопорошковый |
Поверхностные и часть подповерхностных нарушений |
Для ферромагнитных материалов |
| Ультразвуковой (УЗК) |
Многие внутренние трещины и несплавления |
Важны материал, толщина, форма и ориентация |
| Радиографический (РК) |
Многие поры, полости и включения |
Некоторые плоскостные нарушения видны хуже |
ГОСТ Р ИСО 17637-2024 описывает визуальный контроль; ГОСТ ISO 17635-2018 — общие правила выбора методов.
ГОСТ Р ИСО 17640-2016 устанавливает требования к определенным задачам ручного ультразвукового контроля, преимущественно для соединений толщиной не менее 8 мм при заданных условиях.
Метод и объем контроля определяются документацией, свойствами материала, геометрией и типом предполагаемого дефекта.
Важно: уровни приемки результатов неразрушающего контроля и уровни качества сварного соединения связаны, но не полностью тождественны.
Какие дефекты сварки допустимы по ГОСТ
С 1 января 2026 года действует ГОСТ ISO 5817-2025 для сварных соединений из стали, никеля, титана и их сплавов при сварке плавлением, за исключением лучевой сварки, в установленной области применения.
При проверке необходимо учитывать официальные поправки, опубликованные в ИУС № 6 и № 10 за 2026 год.
Стандарт устанавливает три уровня качества:
- B — наиболее строгие требования.
- C — промежуточные требования.
- D — менее строгие требования.
Уровень задает техническая документация; он не заменяет расчет прочности или оценку пригодности изделия к эксплуатации.
По стандарту обычные и кратерные трещины для всех трех уровней недопустимы. Микротрещины рассматриваются отдельно: для уровня D они допускаются, а для B и C оценка зависит от основного металла и его склонности к растрескиванию.
Это правило не распространяется на любую маленькую видимую трещину. Некоторые поры и геометрические отклонения допускаются только в определенных пределах.
Для алюминиевых соединений применяется ГОСТ Р ИСО 10042-2022.
Главное правило приемки: обнаруженное несовершенство не равно автоматически недопустимому дефекту. Важны его размеры, материал, тип соединения, условия эксплуатации и критерии приемки.
Как правильно исправлять дефекты сварного шва
Ремонт начинается с установления вида, размера и границ дефекта. Для поверхностного подреза и внутреннего несплавления требуются разные решения. При обнаружении трещины важно определить полную протяженность повреждения.
До ремонта необходимо установить причину, иначе нарушение может повториться.
- Диагностика. Определить нарушение, его размеры и проверить критерии приемки.
- Подготовка. Выбрать согласованный способ удаления дефектного металла.
- Проверка выборки. Убедиться в отсутствии остаточного дефекта и пригодности формы подготовленного участка.
- Восстановление. Выполнить сварку с установленными материалами, режимом, подогревом и последовательностью проходов.
- Повторный контроль. Проверить исправленный участок в требуемом объеме.
Способ ремонта зависит от нарушения. Местная обработка или восстановление формы возможны для некоторых наружных отклонений. Поры, шлаковые включения и несплавления при недопустимости требуют удаления пораженного металла. Трещины — установления границ, выяснения причины и согласованного ремонта.
Наплавка поверх дефектного участка не является полноценным ремонтом, если внутреннее нарушение остается в металле.
Ремонт ответственных конструкций согласовывают со специалистами по сварочному производству. Повторный нагрев влияет на структуру и остаточные напряжения, поэтому число ремонтных операций и порядок контроля не назначают произвольно.
Как предупредить дефекты сварки: памятка перед работой
Правильная подготовка до начала сварки зачастую важнее последующей настройки аппарата.
Перед сваркой:
- Проверьте марки основного и присадочного металла, состояние электродов и проволоки.
- Очистите кромки, измерьте зазор, притупление, угол разделки и смещение.
- Проверьте прихватки, закрепление, полярность, кабели и газовую систему.
- Соблюдайте установленный подогрев; не назначайте его по универсальной схеме.
Во время работы следите за дугой и сварочной ванной, соблюдайте скорость, очищайте слои и контролируйте межслойную температуру.
После сварки очистите шов, измерьте геометрию и выполните предусмотренный контроль. Для сталей, склонных к задержанному растрескиванию, учитывайте необходимую выдержку до проверки.
Безопасность: резервуары и трубопроводы, ранее содержавшие горючие или опасные вещества, сваривают только после специальной подготовки и подтверждения безопасных условий. Обычной наружной очистки недостаточно.
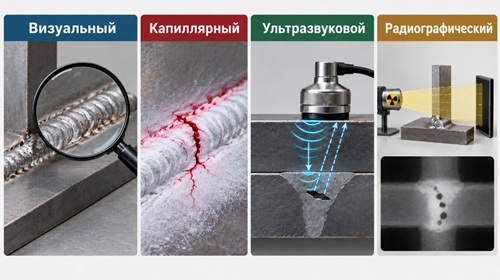
Методы контроля сварных соединений: визуальный осмотр выявляет доступные поверхностные дефекты, а специальные методы позволяют обнаруживать нарушения сплошности, в том числе внутри металла.
Частые вопросы о дефектах сварных швов
- Почему сварной шов выглядит ровным, но не проходит контроль? Скрытые поры, трещины и несплавления не видны снаружи. Ровный валик не заменяет ультразвуковой или радиографический контроль, если он предусмотрен документацией.
- Почему полуавтомат варит с порами, хотя защитный газ подается? Проверьте утечки, сквозняк, сопло, положение горелки, расход газа и чистоту кромок. Сам факт поступления газа не гарантирует надежной защиты сварочной ванны.
- Почему сварной шов трескается после остывания? Возможны водородное растрескивание и другие механизмы. Проверьте марку стали, сварочные материалы, условия охлаждения и напряжения. Не следует заваривать трещину до определения ее границ и причины.
- Можно ли исправить дефектный шов без полной переварки? Местное исправление возможно, если допускается документацией. Объем удаления зависит от глубины дефекта и требований изделия. Несплавление нельзя устранить поверхностной шлифовкой; после ремонта проводят предусмотренный контроль.
- Как отличить непровар от несплавления? Непровар — недостаточная глубина проплавления; несплавление — отсутствие металлической связи на определенной границе. Межслойное несплавление бывает при нормальном наружном валике. Уточняют дефект подходящим методом контроля или исследованием сечения.
- Какие дефекты сварных швов наиболее опасны? Трещины и плоскостные несплошности могут создавать высокую концентрацию напряжений. Однако опасность зависит от размеров, расположения, нагрузки и назначения изделия. Для герметичных конструкций критичной может оказаться даже ограниченная пористость.
- Допускаются ли поры в сварном шве по ГОСТ? Иногда да, в установленных пределах. Учитываются материал, толщина, тип шва, уровень качества и требования документации. Поверхностную и внутреннюю пористость оценивают по применимым критериям.
Главное о причинах дефектов сварных швов
Поры связаны преимущественно с газами и загрязнениями, включения — с остатками шлака, непровар и несплавление — с подготовкой соединения и воздействием дуги, трещины — со структурой металла, водородом и напряжениями.
Причину нельзя уверенно установить только по внешнему виду. Правильная диагностика включает проверку сборки, материалов, режимов сварки и результатов предусмотренного контроля.
Главное правило сварщика: определить дефект → выяснить причину → предупредить повторение или исправить по технологии → проверить качество.
Для ответственных соединений окончательное решение о приемке принимают по технической документации и результатам контроля.
Нормативные положения сверены с официальными карточками Росстандарта, включая действующую редакцию ГОСТ ISO 5817-2025 и сведения о поправках 2026 года.


